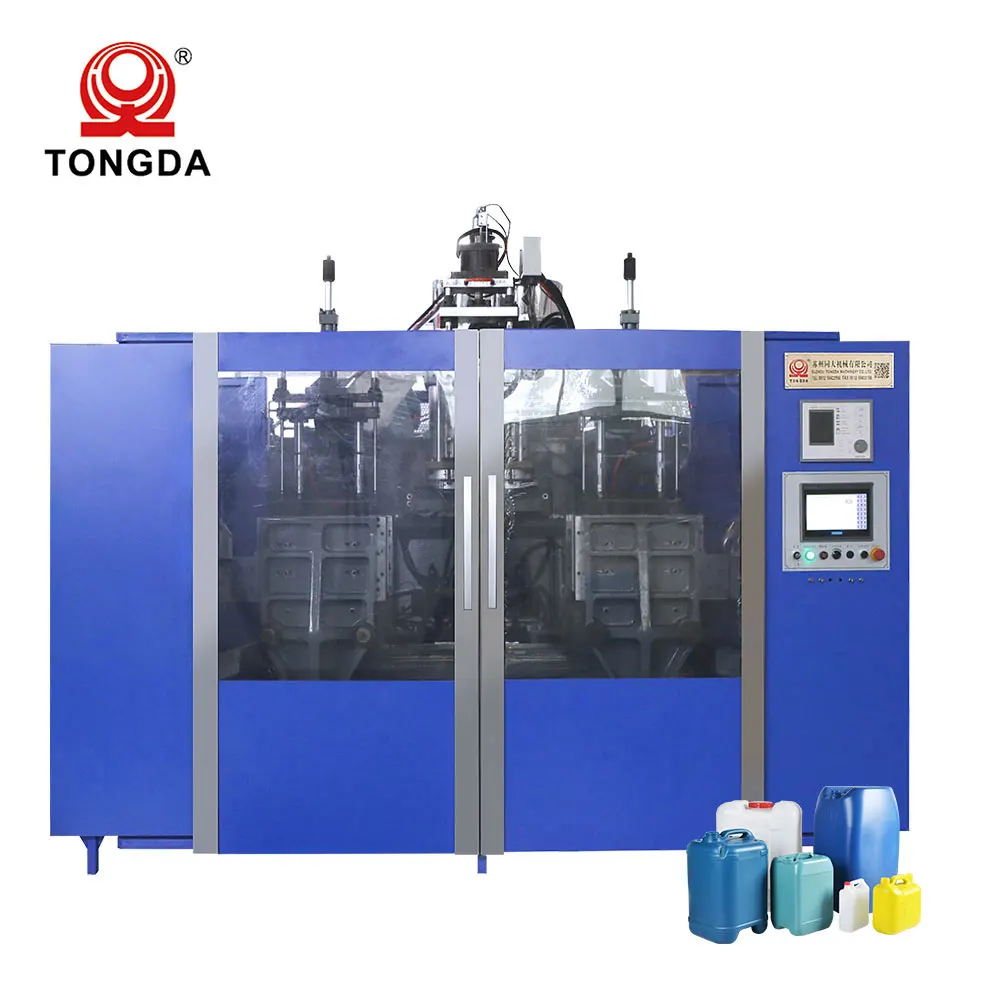
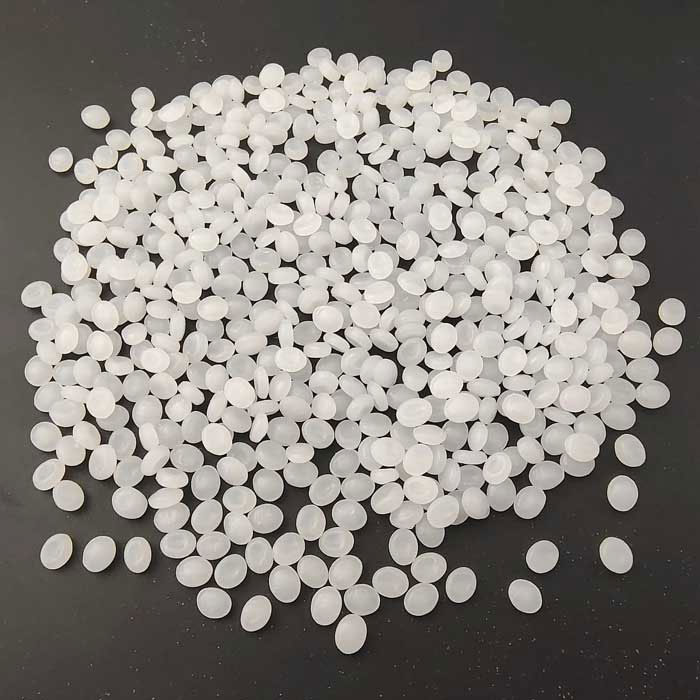
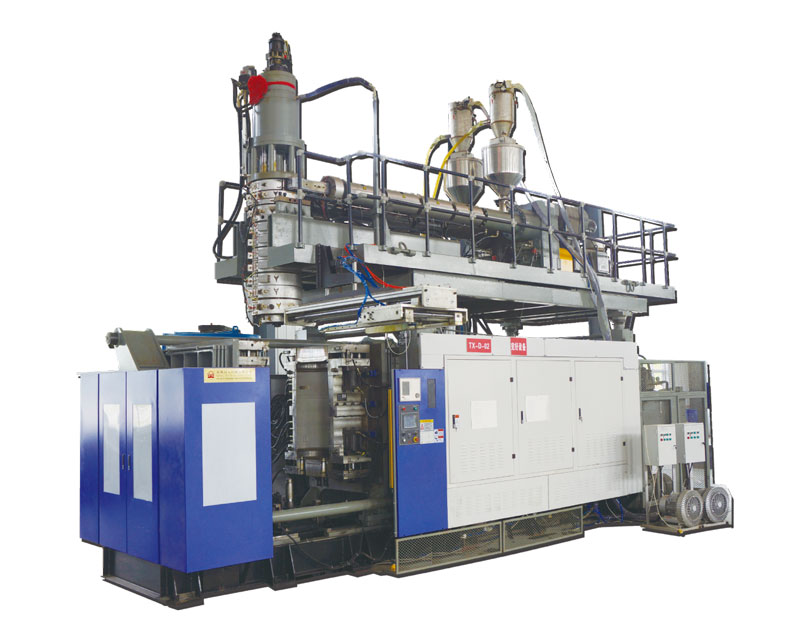
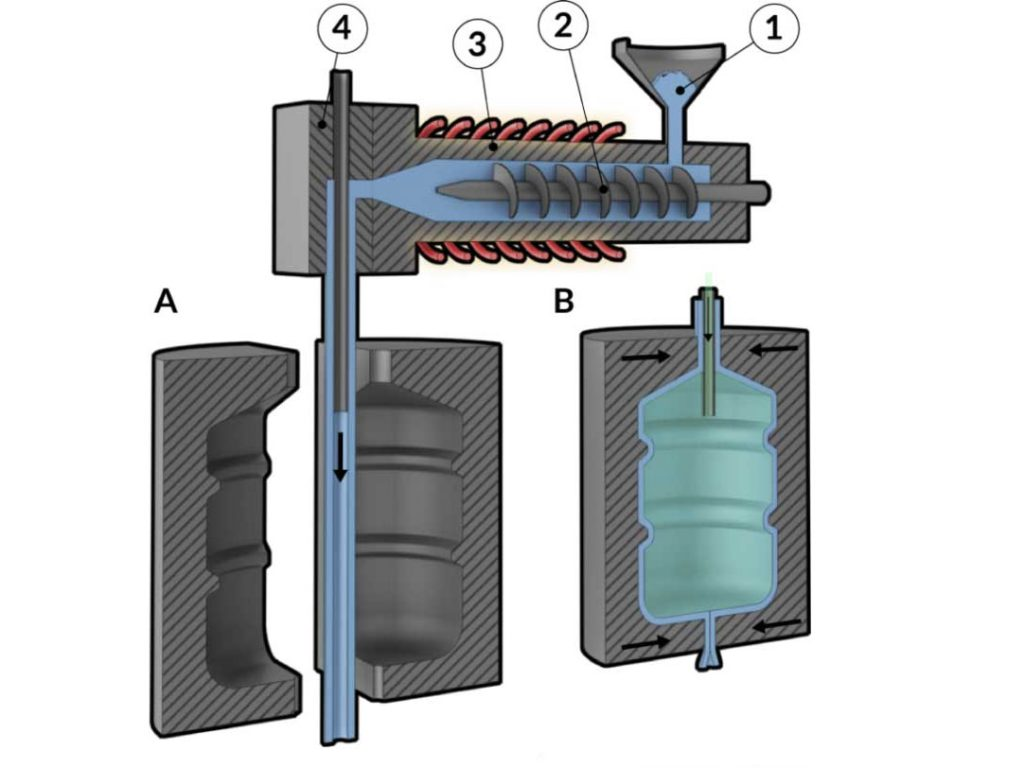
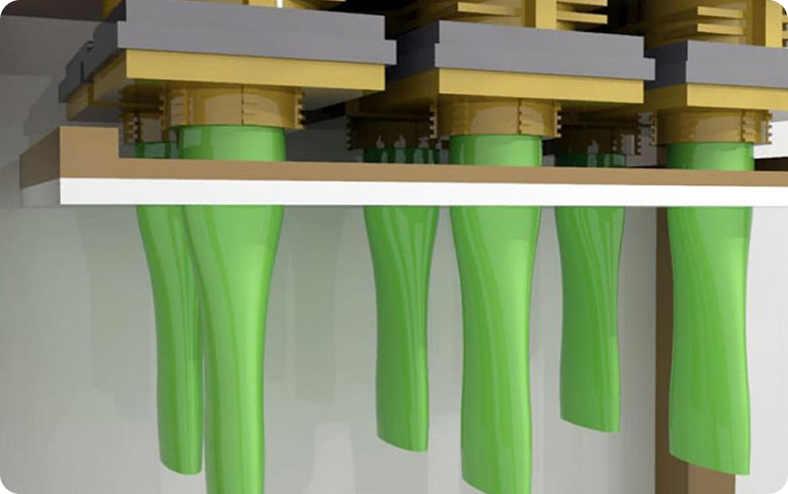
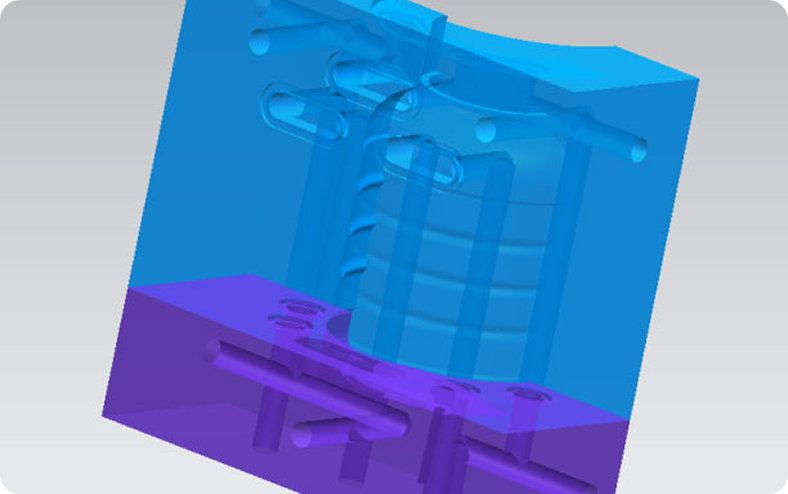
02 溶融・押出 プラスチックペレットが押出機に供給され、溶融して可塑性を帯びるまで加熱されます。押出機にはスクリュー機構があり、溶けたプラスチックをダイヘッドを通して押し出し、パイソンと呼ばれる中空の管状構造を形成します。
03 パイソン成形 パイソン(最終製品の予備成形品)は、金型の上下2つの半分の間に垂直に下方へ押出されます。パイソンは、連続押出ブロー成形では連続的に押出され、間欠押出ブロー成形では間欠的に押出されます。
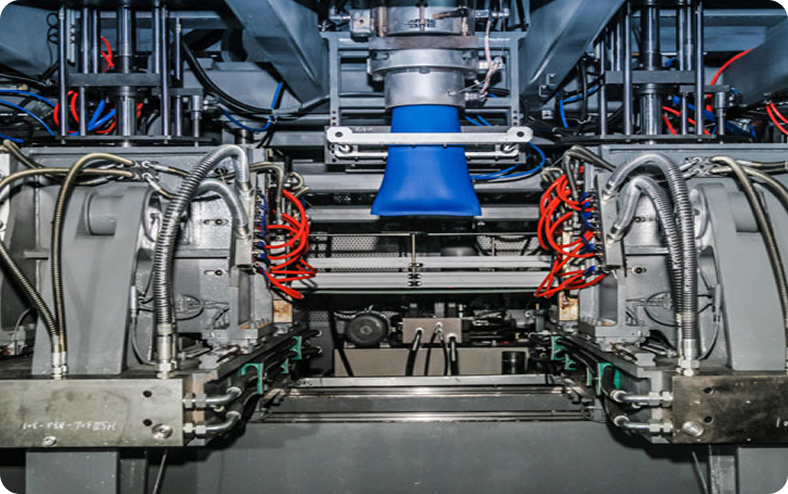
04 金型閉鎖 プラスチックペレットが押出機に供給され、溶融して可塑性を帯びるまで加熱されます。押出機にはスクリュー機構があり、溶けたプラスチックをダイヘッドを通して押し出し、パイソンと呼ばれる中空の管状構造を形成します。
05 吹いてる 金型が閉じた後、ブローピンまたはニードルがパイソン内に挿入されます。その後、圧縮空気がパイソン内に吹き込まれ、パイソンが膨張して金型内壁に押し付けられます。この工程により、パイソンが最終製品の形状に成形されます。
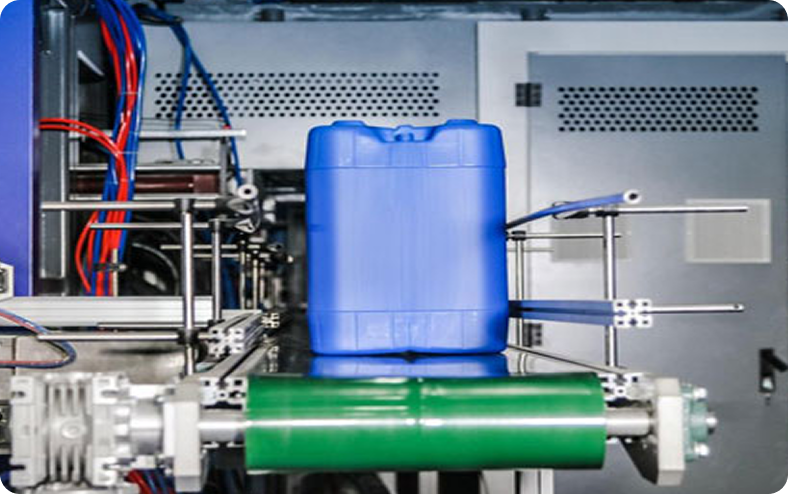
07 金型開口・製品取出し プラスチックが冷却・硬化した後、金型が開き、成形された製品が金型から押し出されます。パリソンから金型キャビティの外側に突出した余分な材料(フラッシュ)は、その後の工程で切断されます。