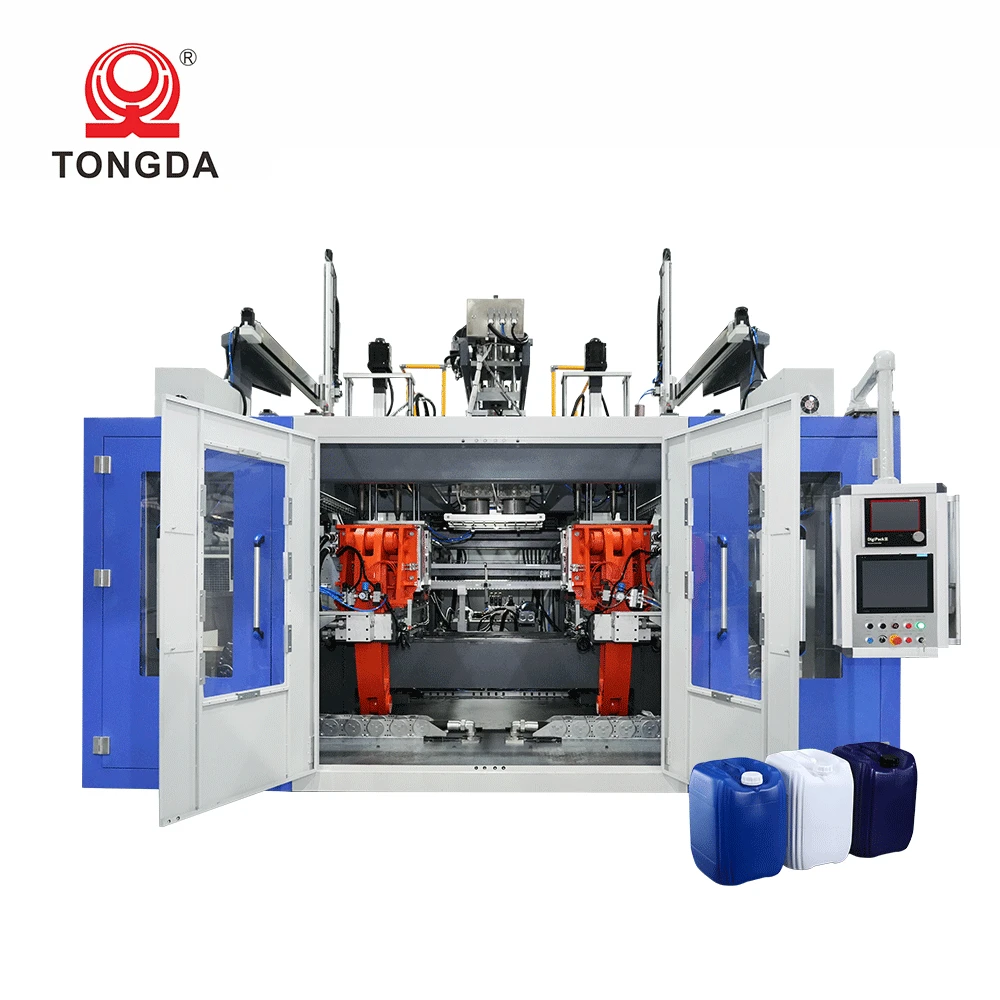
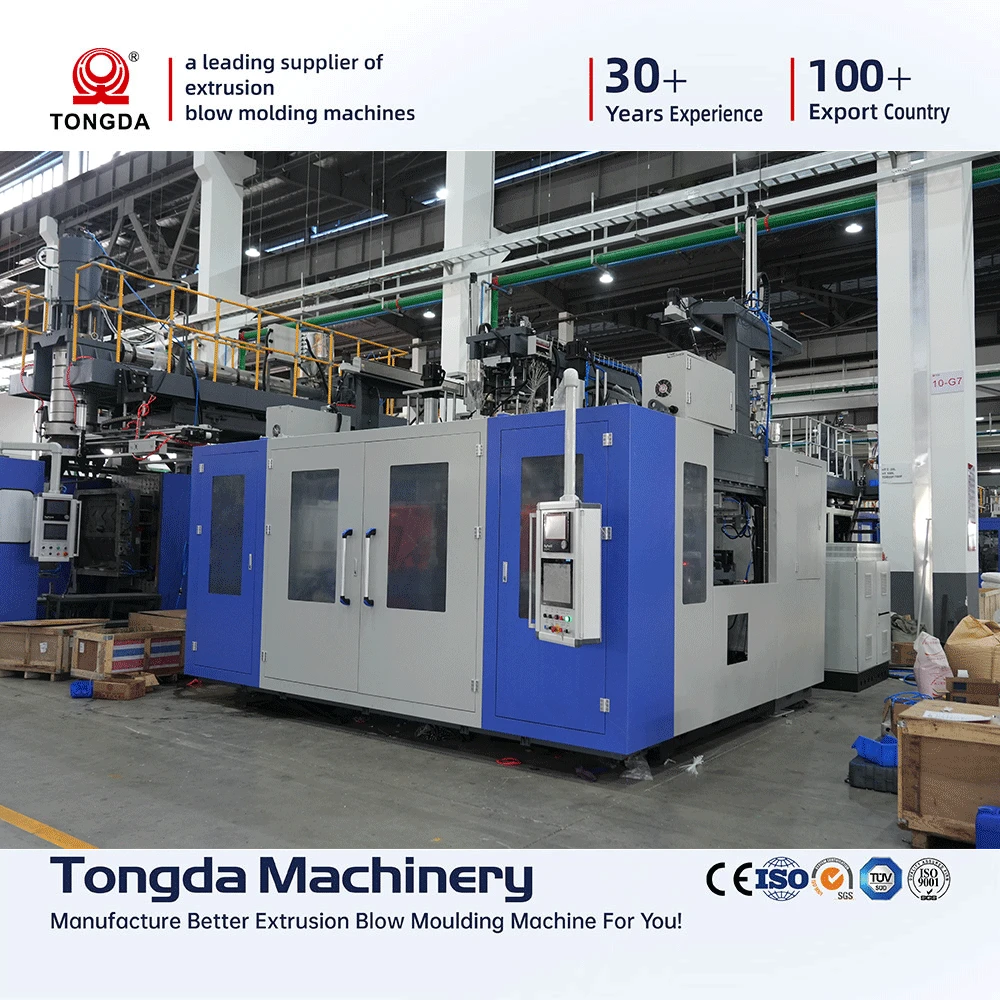
علبة الجري كان من البولي إيثيلين عالي الكثافة سعة ٥–٢٠ لترًا


رأسان ماكينة تشكيل بالحقن النفخ خط إنتاج علب الوقود المصنوعة من البولي إيثيلين عالي الكثافة سعة ٥ لتر و١٠ لتر و٢٠ لتر
تم تصميم آلة نفخ التشكيل بالبثق ذات الرأسين لإنتاج علب الوقود والبنزين السعة ٥ لتر و١٠ لتر و٢٠ لتر من مادة البولي إيثيلين عالي الكثافة (HDPE) خصيصًا للمصنّعين الذين يحتاجون إلى إنتاجٍ موثوقٍ وعالي الإنتاجية للعبوات الصناعية. وتتيح التهيئة ذات الرأسين إنتاج عبتين في كل دورة، مما يجمع بين كفاءة الإنتاج والاتساق في الأبعاد المطلوب في تطبيقات العبوات الكيميائية وعبوات الوقود والبنزين. وتضمن محركات السيرفو الخاصة بتثبيت القالب ونظام السكك التوجيهية الخطية جودةً ثابتةً لخط الفصل بين أجزاء القالب خلال عمليات الإنتاج المستمر.
المواصفات الفنية الرئيسية
| المواصفات | التفاصيل |
|---|---|
| تكوين الرأس | قالب نفخ تشكيلي بالبثق ذي رأسين (إخراج متوازٍ ومتزامن) |
| نطاق سعة الحاويات | من ١٠ مل إلى ٣٠ لتر (علب وقود سعة ٥ لتر و١٠ لتر و٢٠ لتر) |
| المواد المتوافقة | HDPE، PE، PP |
| نظام محرك القالب | محرك سيرفو مع قضيب توجيه خطي |
| توافق تنسيق القوالب | تكوينات الزجاجات ذات الفتحات العريضة والمائلة وغير المنتظمة |
| الشهادات | CE، ISO 9001 |
| نظام التحكم | تحكم ذكي، ومراقبة عن بُعد، وإمكانية تتبع البيانات بالكامل |
من منظور هندسي، نظام القالب الذي يُدار بواسطة المحركات servo هو المكوّن الذي يحدّد جودة خط الفصل بشكلٍ مباشرٍ أكثر من غيره. أما الأنظمة التي تعتمد على الهيدروليك فقط فتؤدي إلى تباين في النتائج مع تآكل الحشوات وتغير درجة حرارة السائل، ما يؤثر على قوة الإغلاق. أما المحرك servo المزوّد بقضيب توجيه خطي فيحافظ على دقة تحديد الموضع المبرمَجة دورةً بعد دورة — وهي ميزة بالغة الأهمية في حاويات الوقود (البنزين)، حيث يشكّل انتظام سماكة الجدران ووضوح خط الفصل متطلباتٍ وظيفيةٍ، وليس مجرد عوامل جمالية.
الميزات الأساسية
إخراج متوازٍ برأسين
يتيح التصميم ذا الرأسين إنتاج حاويتين من مادة HDPE في وقتٍ واحدٍ خلال كل دورة صب. وفي إنتاج علب البنزين سعة ١٠ لترات، يؤدي هذا إلى مضاعفة الإنتاجية مقارنةً بتخطيط رأسٍ واحدٍ يشغل نفس المساحة الأرضية، دون الحاجة إلى زيادة عدد المشغلين. واستنادًا إلى الخبرة المكتسبة من خطوط إنتاج مشابهة متعددة الرؤوس، فإن العامل الحاسم لتحقيق هذه الميزة في الإنتاج هو تزامن عملية التثبيت بواسطة المحركات servo؛ إذ يجب أن يُغلق كلا الرأسين في الوقت نفسه وبقوةٍ متساويةٍ للحفاظ على ثبات معدل الإنتاج عبر الورديات المختلفة.
التحكم الذكي لتوفير الطاقة
استهلاك الطاقة هو تكلفة تشغيلية ثابتة تتراكم في كل ساعة إنتاج. وفي المنشآت التي تعمل بنظام ورديات مستمرة أو الواقعة في مناطق تتميّز بارتفاع تكلفة الكهرباء، يُمثِّل الفرق بين جهاز مُحسَّن للطاقة وحدة قياسية وفورات سنوية فعلية. وتستخدم هذه الخطوط الإنتاجية أنظمة تسخين مُحسَّنة ومنطق تحكُّم ذكيًّا يُكيّف استهلاك الطاقة وفق الحالة الفعلية للجهاز. كما يدعم النظام المراقبة عن بُعد وإمكانية تتبع البيانات بالكامل، ما يسمح للمشرفين بمراقبة أداء الدورة دون الحاجة إلى التواجد المستمر في موقع الإنتاج.
الإمساك الآلي والتشذيب الآلي
تُعتبر آليات الإمساك الآلي للباريسون والتشذيب الآلي معيارًا أساسيًّا في هذه الخطوط الإنتاجية. ويؤدي التشذيب اليدوي إلى ارتفاع تكلفة العمالة لكل وحدة وإدخال تقلبات في زمن الدورة، لا سيما بالنسبة للحاويات الصغيرة. أما النظام الآلي فيضمن ثبات زمن الدورة ويقلل تكلفة العمالة في عمليات إنتاج حاويات البولي إيثيلين عالي الكثافة (HDPE) ذات الحجم الكبير.
تقنيات أساسية مسجلة كبراءة اختراع
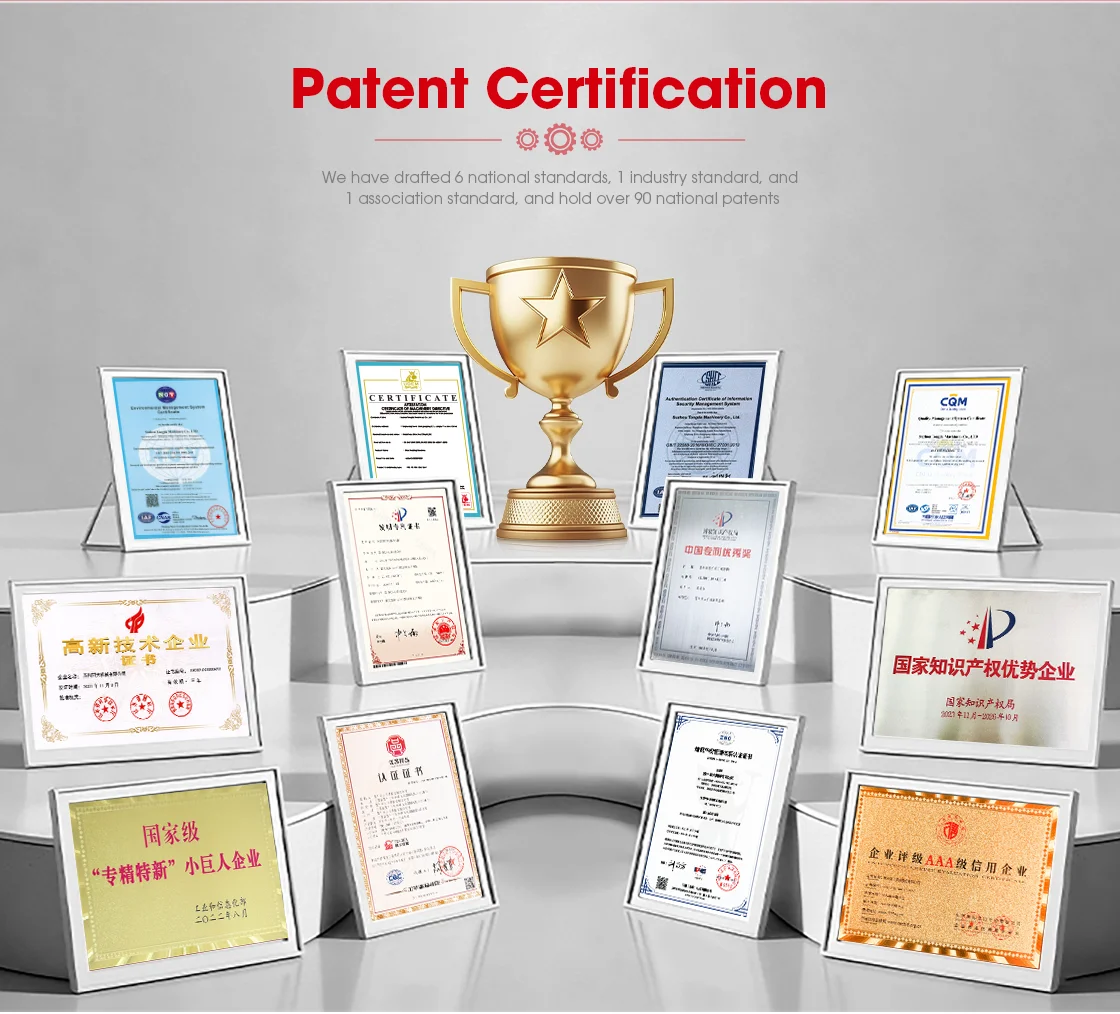
يضم الجهاز عدة تقنيات أساسية مُسجَّلة ببراءة اختراع في مجالات التحكم في قطعة الباريسون عند رأس القالب، وتوزيع سماكة الجدار، وتصميم قنوات تبريد القالب. وهذه العوامل تؤثر مباشرةً في اتساق جودة الحاويات وكفاءة زمن الدورة. وينبغي على المشترين طلب وثائق البراءات من شركة تونغدا لأغراض التقييم التقني.
سيناريوهات الاستخدام
تصنيع الحاويات الكيميائية والوقودية
خط إنتاج آلة نفخ الحقن ذات الرأسين لحاويات الجريكان المصنوعة من مادة البولي إيثيلين عالي الكثافة (HDPE) بسعات ٥ لتر و١٠ لتر و٢٠ لتر، مُصمَّم خصيصاً للمصنِّعين الذين ينتجون حاويات تُستخدم في التطبيقات الكيميائية والنفطية. وتُعتبر مادة البولي إيثيلين عالي الكثافة (HDPE) المادة القياسية في هذه الفئة نظراً لمقاومتها الكيميائية وصلابتها البنائية. ويضمن نظام إغلاق القالب الذي يُدار بواسطة محركات سيرفو توحُّد سماكة الجدار ووضوح خطوط الفصل — وهما شرطان ضروريان لحاويات الوقود التي يجب أن تحافظ على سلامة الإغلاق أثناء النقل والتخزين.
إنتاج الحاويات لمختلف الصناعات حسب مواصفات الشركات المصنِّعة الأصلية (OEM)
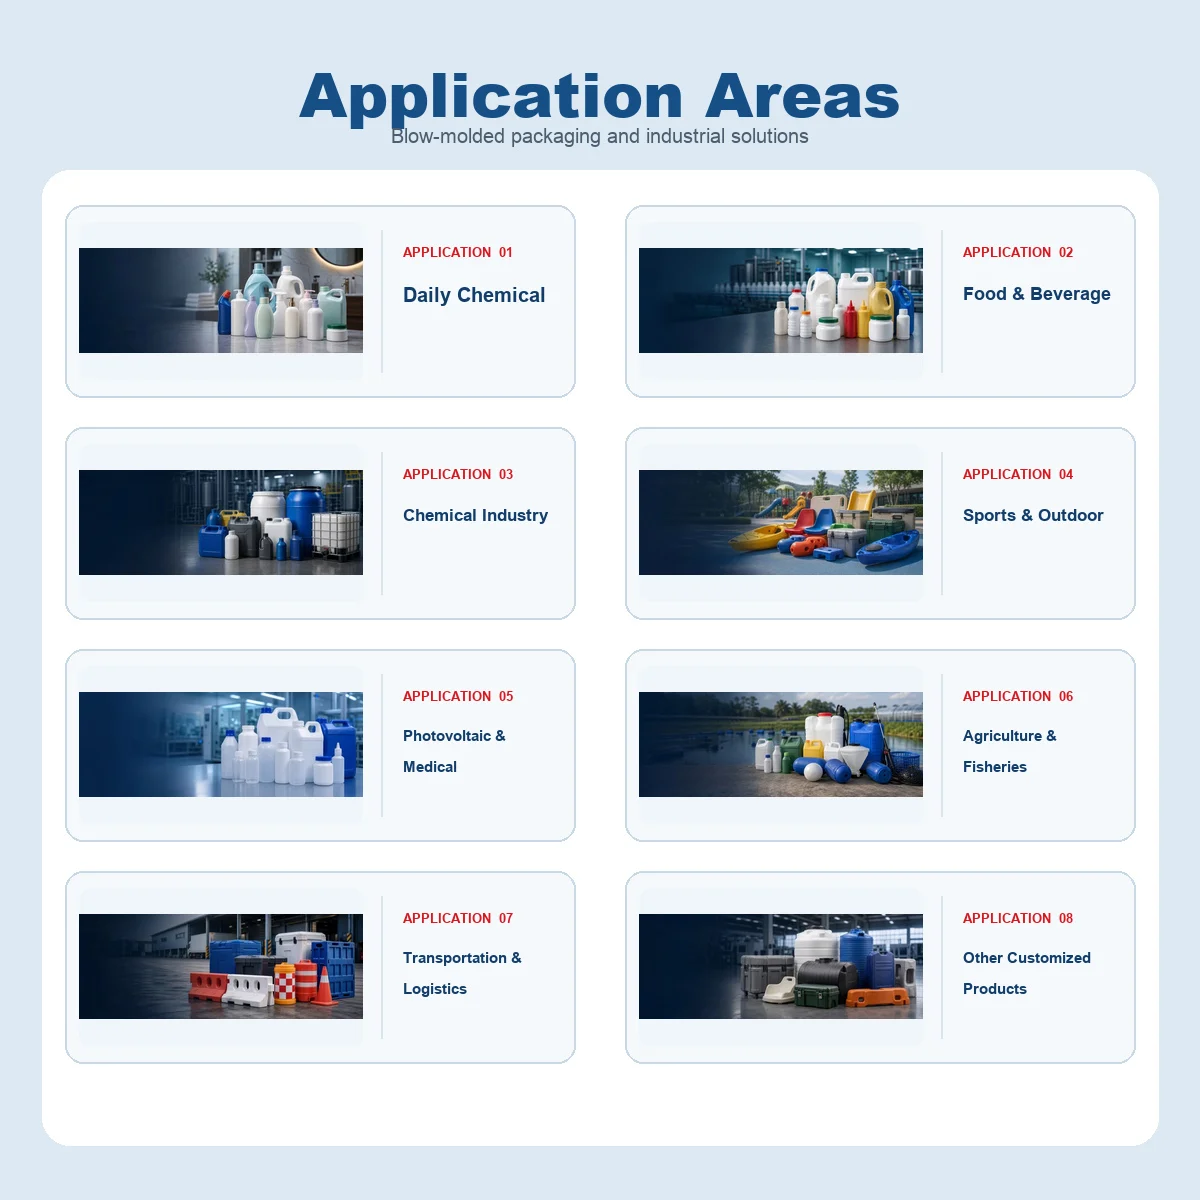
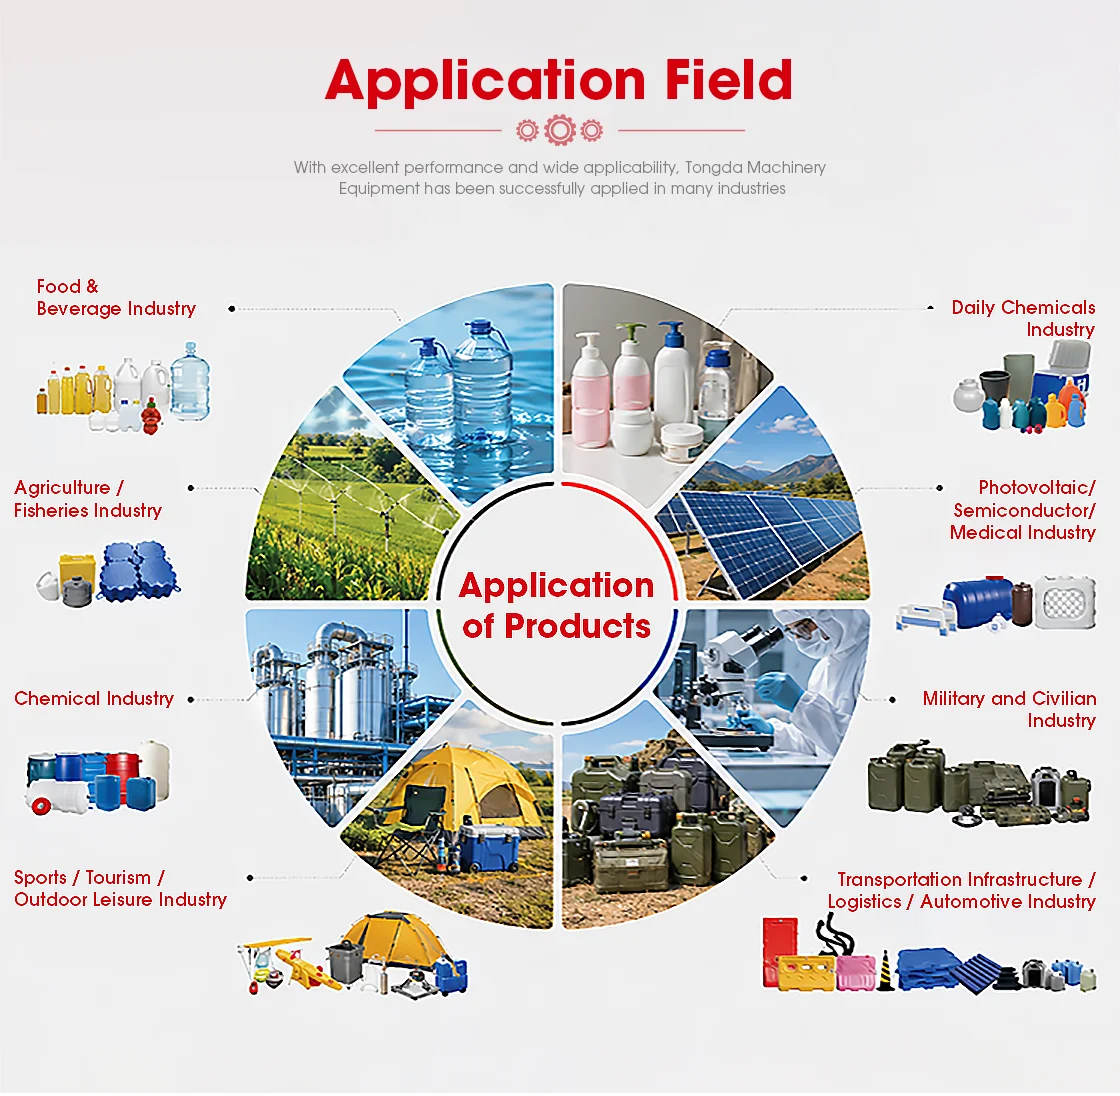
تستفيد الشركات المصنِّعة التي تخدم قطاعات صناعية متعددة من مرونة هذا الخط الإنتاجي في تصنيع عبوات ذات فتحات واسعة أو مائلة أو غير منتظمة الشكل، المصنوعة من مواد البولي إيثيلين عالي الكثافة (HDPE) والبولي إيثيلين (PE) والبولي بروبيلين (PP). ويمكن لهذا الخط الإنتاجي الوحيد تلبية احتياجات التغليف في قطاعات المواد الكيميائية والمنتجات الكيميائية المنزلية والأغذية والمشروبات والزراعة والمستلزمات الطبية، ما يقلل من الاستثمار الرأسمالي اللازم لخدمة قاعدة عملاء متنوعة.
التحقق من أداء المعدات عند القبول
في حالة المعدات الرأسمالية من هذا النوع، فإن المشكلات التي تؤدي إلى تكاليف لاحقة بعد التشغيل الفعلي غالبًا ما لا تكون ظاهرة أثناء فترة تشغيل قصيرة عند القبول. فقد تبدو دقة تحديد المواضع بواسطة المحركات المؤازرة صحيحةً عند الاختبار بدورة واحدة، لكنها قد تنحرف عند التشغيل المستمر بالسرعة الإنتاجية الكاملة. كما أن المكونات الهيدروليكية التي لا تظهر أي تسريبات خلال فحص مدته ساعة واحدة قد تُظهر تناقضات في أداء الأختام بعد ٢٠٠–٥٠٠ ساعة من التشغيل المتواصل.
تشمل نقاط التحقق الرئيسية لقبول خط إنتاج آلة نفخ الحقن ذات الرأسين لعلب الوقود من البولي إيثيلين عالي الكثافة سعة ٥ لتر و١٠ لتر و٢٠ لتر: تكرار تحديد الموضع بواسطة المحركات servo تحت ظروف الإنتاج المستمر، واتساق الحواف الزائدة عند خط الفصل في كلا الرأسين، وتوزيع سماكة الجدار ضمن مدى السعات المطلوبة للعبوات، واستهلاك الطاقة عند أقصى حمل إنتاجي، والتحقق من اتصال مراقبة الجهاز عن بُعد. وتوفّر شركة تونغدا دعمًا هندسيًّا ميدانيًّا للتوصيل والتشغيل الأولي، بالإضافة إلى تدريب المشغلين، لضمان المعايرة الدقيقة للجهاز قبل القبول الرسمي.
نبذة عن شركة سوتشو تونغدا للمachinery
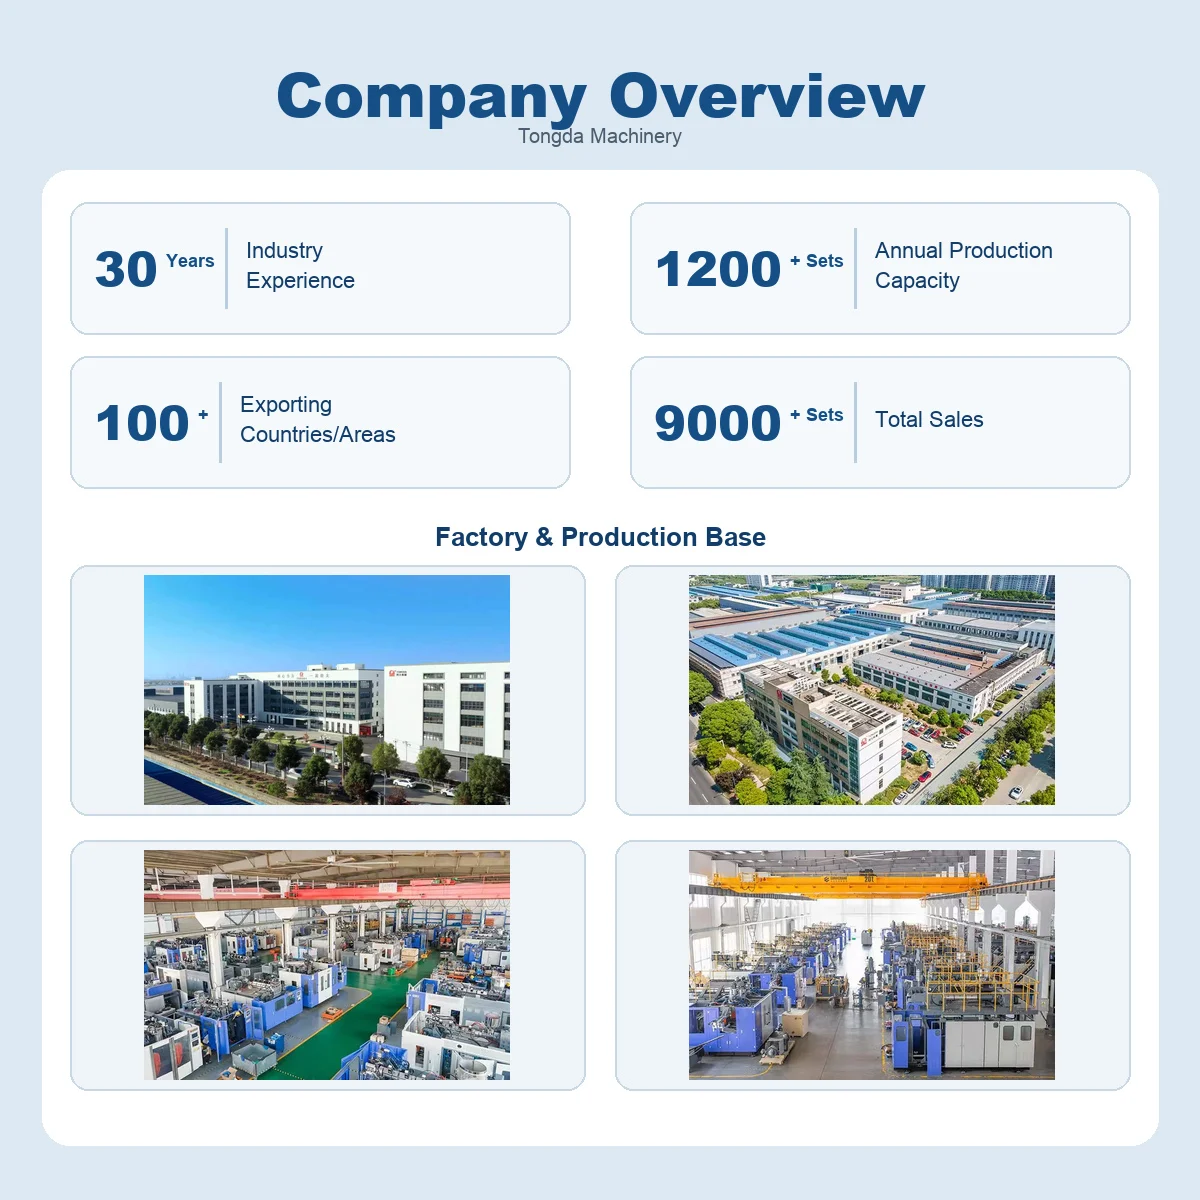
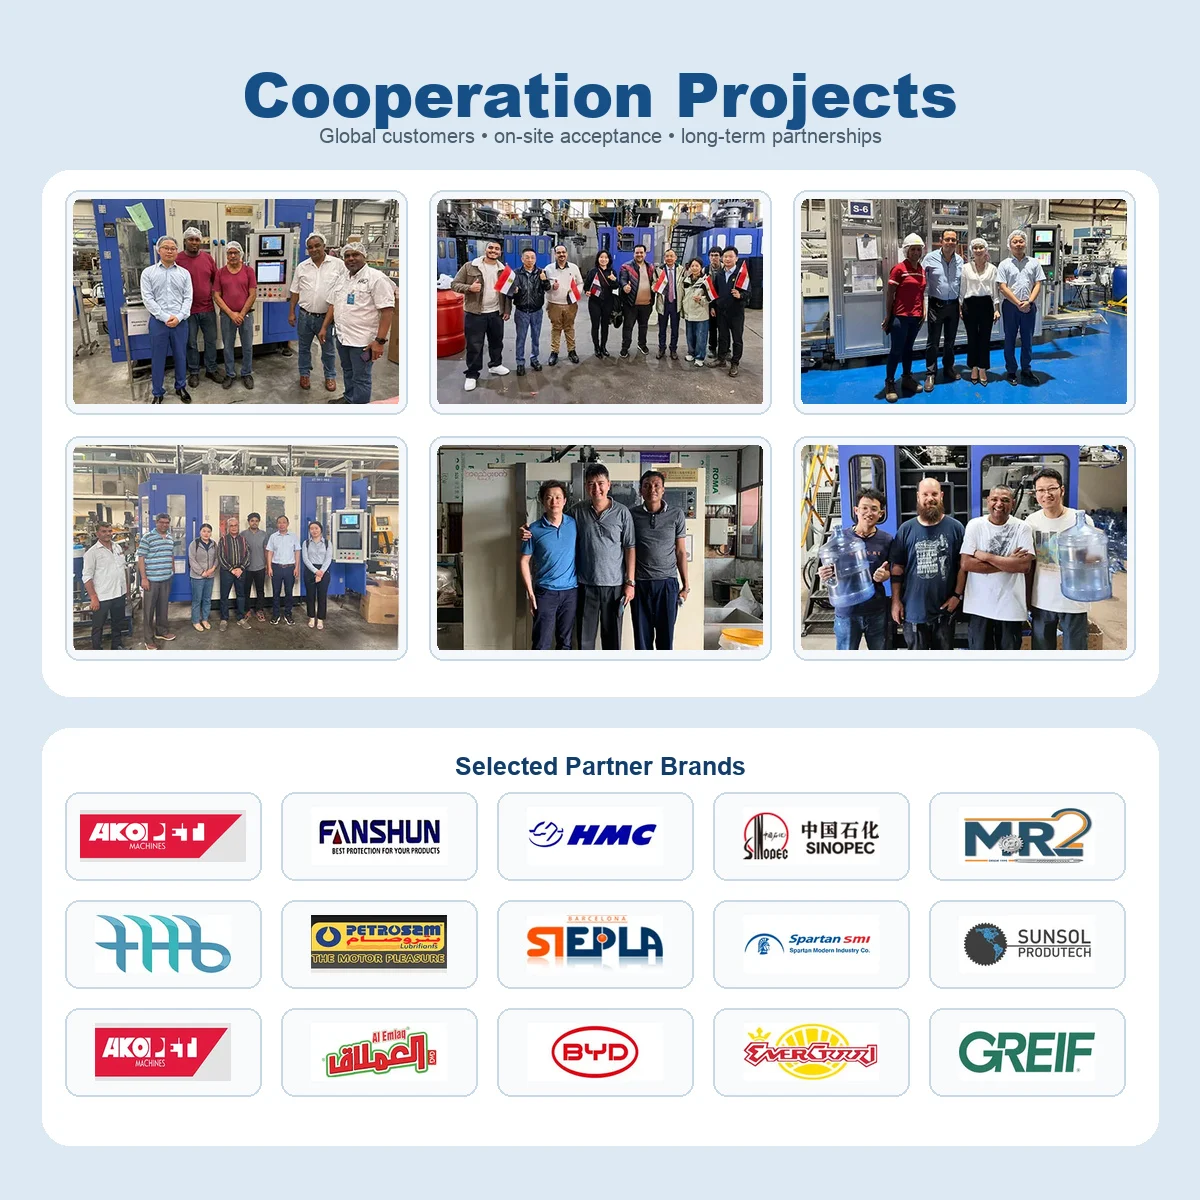
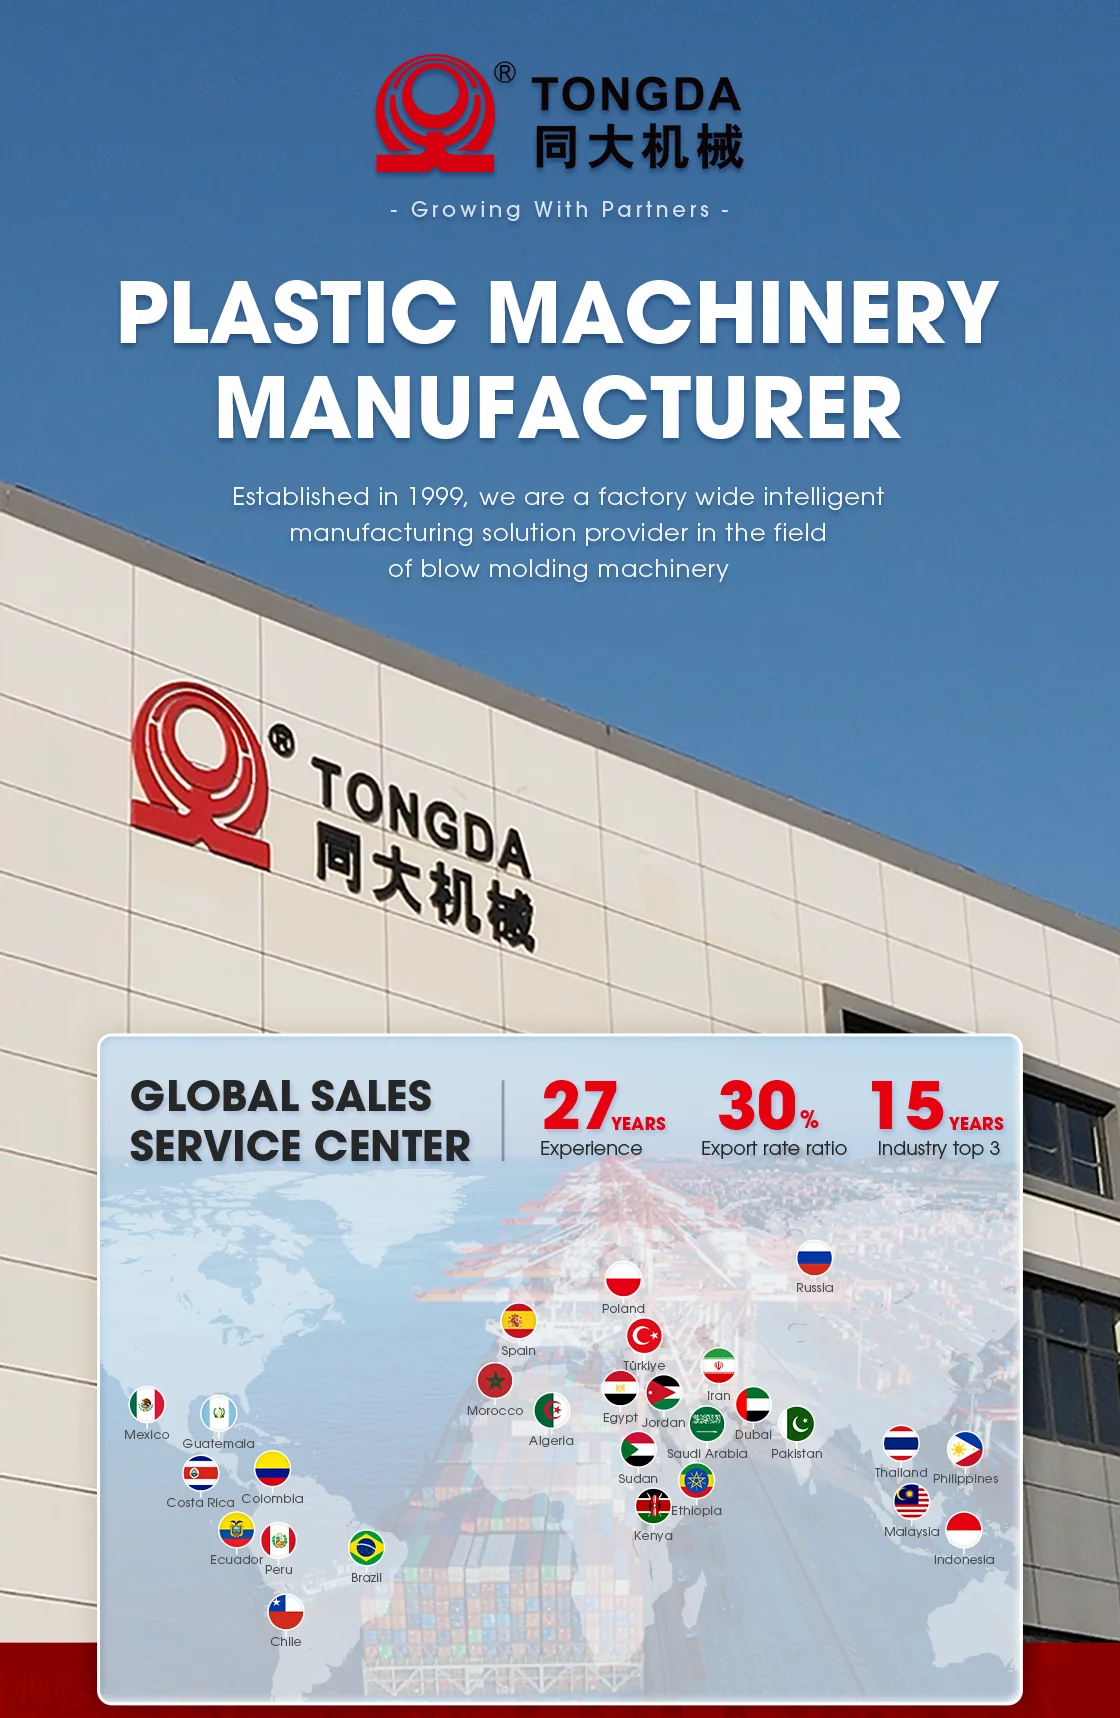
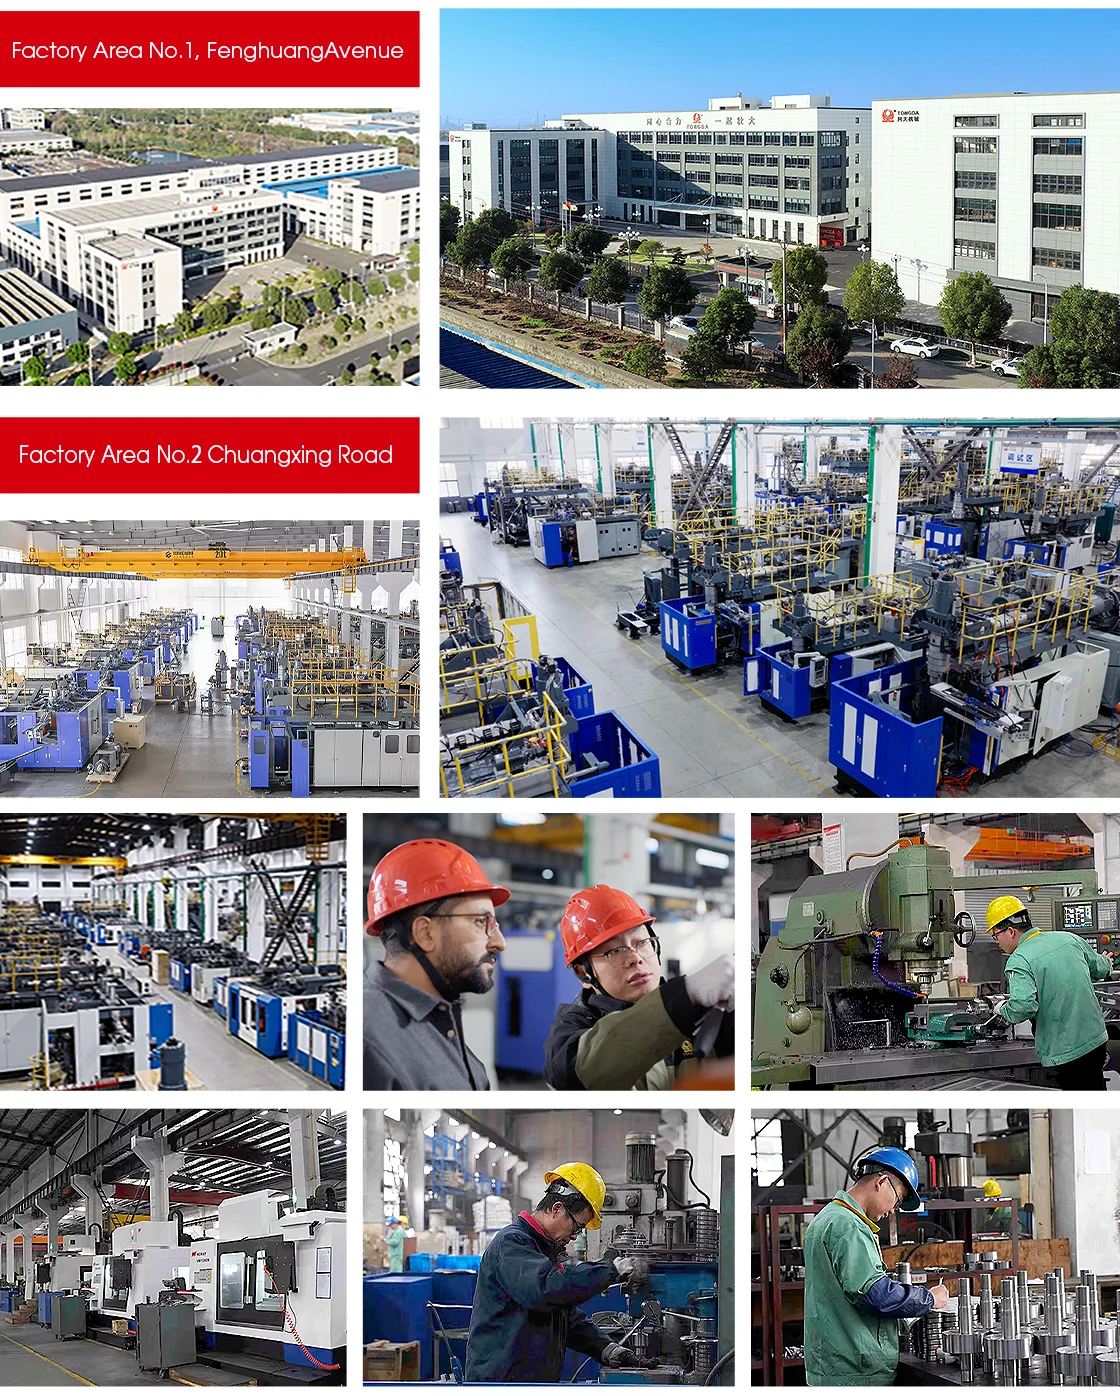
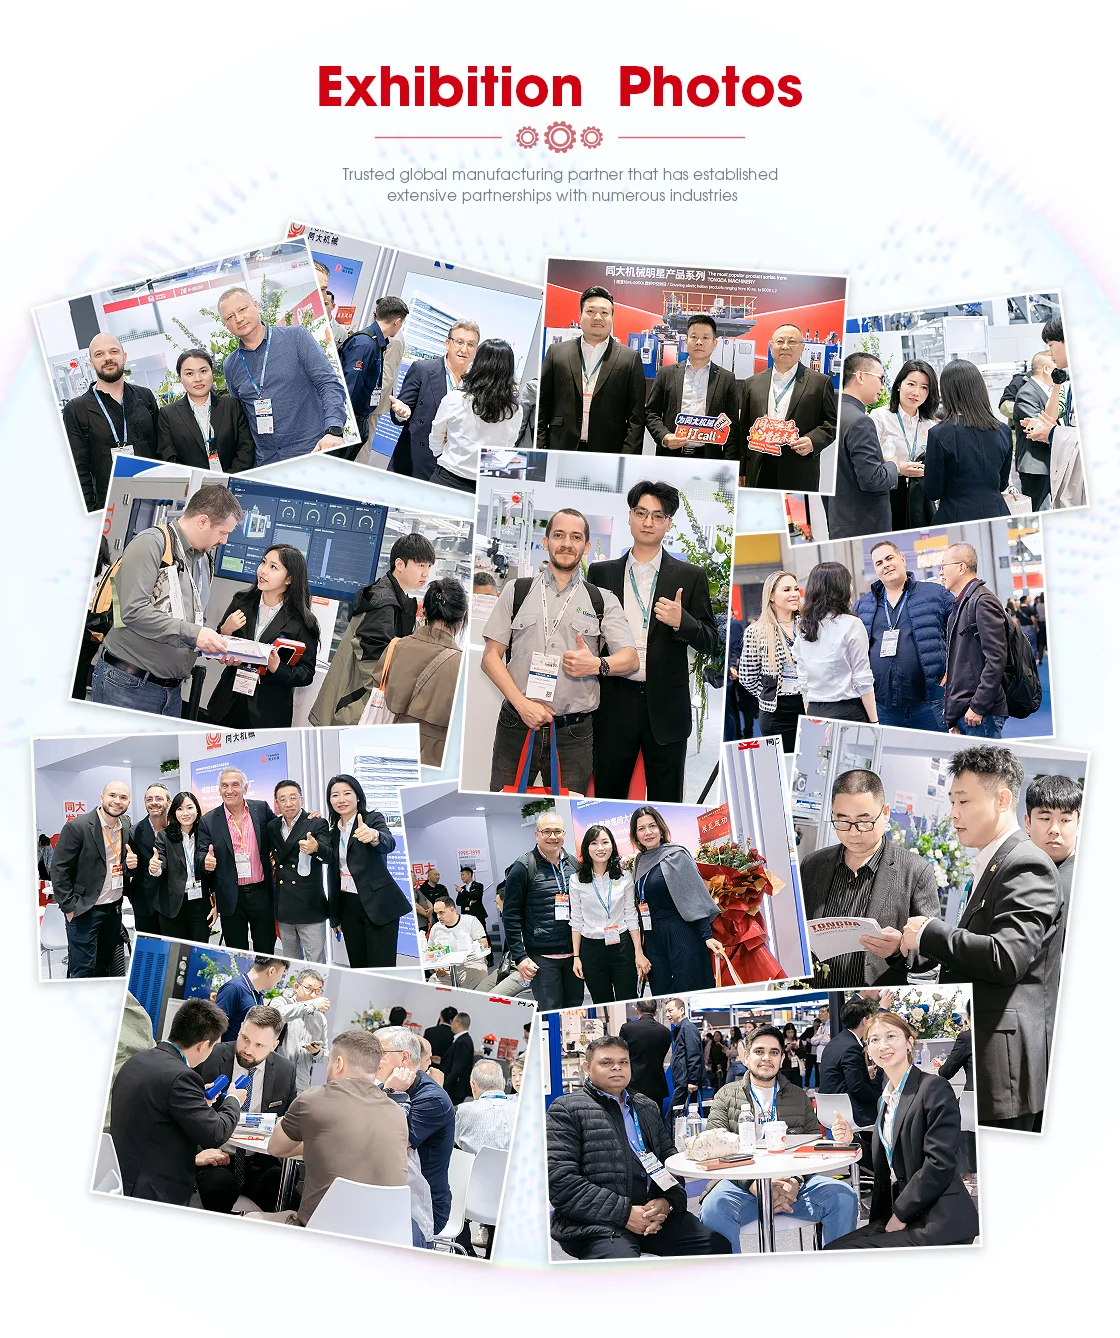
تأسست شركة سوتشو تونغدا للمachinery المحدودة في عام ١٩٩٩، وتعمل منذ أكثر من ٢٧ سنة في قطاع آلات التشكيل بالنفخ. وتُصنَّف الشركة ضمن أفضل ثلاث شركات مصنِّعة لمعدات التشكيل بالنفخ بالبثق في الصين على مدى ١٥ سنة متتالية، كما تشغل منصب وحدة نائب الرئيس في رابطة صناعة ماكينات البلاستيك الصينية. وتتجاوز طاقتها الإنتاجية السنوية ١٢٠٠ مجموعة ماكينة، مع بيع أكثر من ٩٠٠٠ وحدة في أكثر من ١٠٠ سوق تصدير. وتقدِّم تونغدا دعماً شاملاً للمشاريع الجاهزة، يشمل تخطيط توزيع المرافق، وتركيب الماكينات والقوالب، وتوفير المعدات المساعدة، واختبار المصنع بكامله قبل الشحن.
الخدمة ما بعد البيع
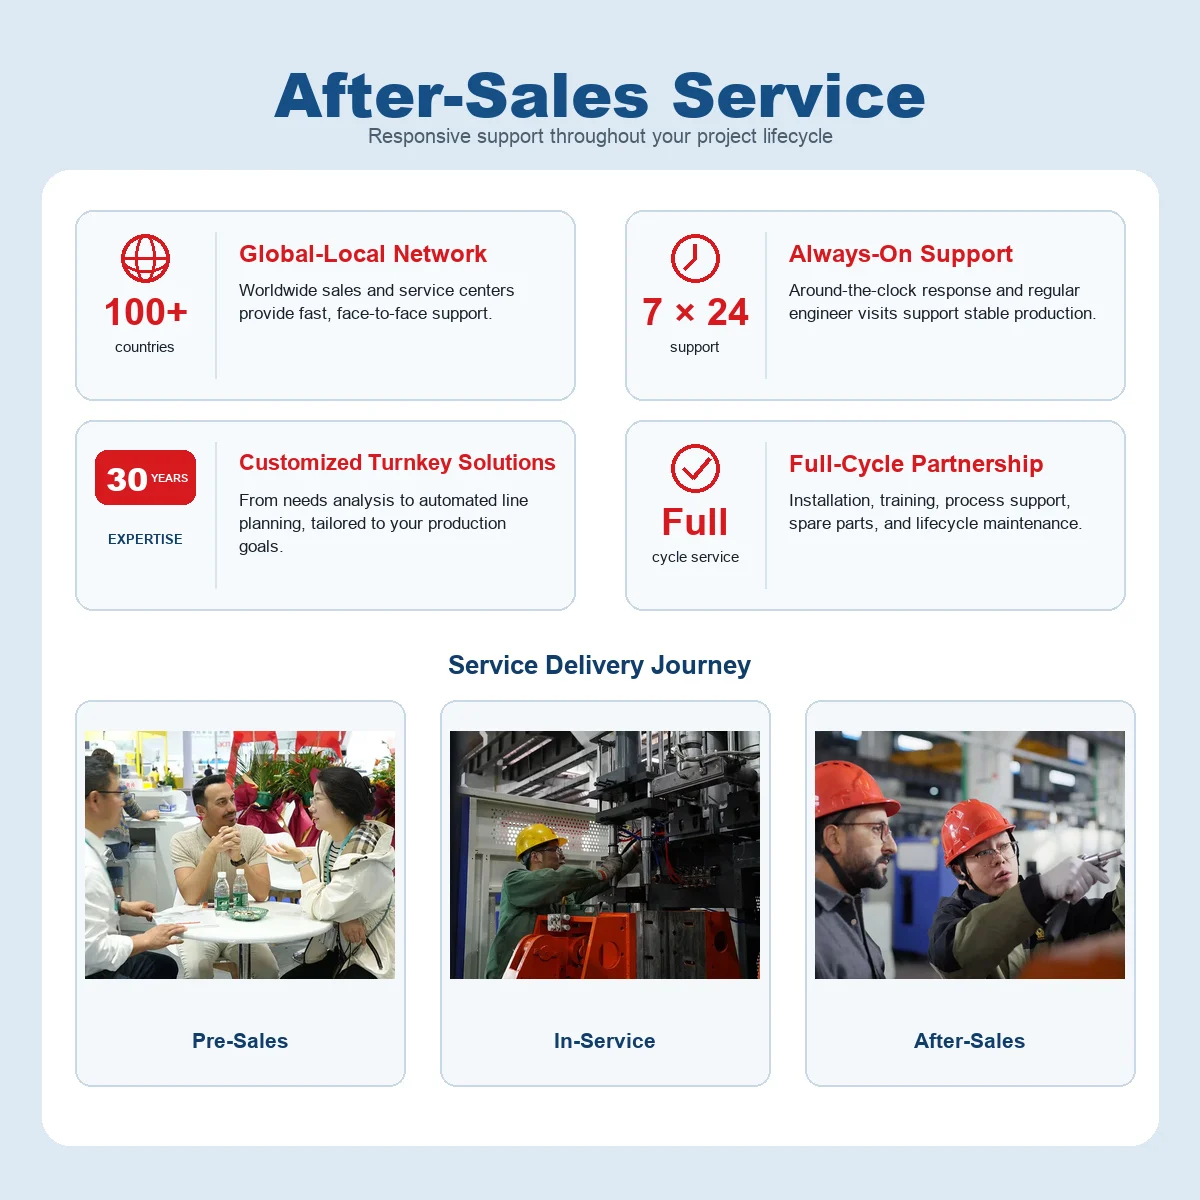
توفر تونغدا دعماً عالمياً ما بعد البيع في أكثر من ١٠٠ دولة، يشمل مساعدة فنية عبر الإنترنت على مدار الساعة طوال أيام الأسبوع، وتشخيصاً مرئياً عن بُعد، وزيارات ميدانية لمهندسين للتركيب وحل المشكلات. وتشمل جميع قطع الغيار الضرورية عند الشحن. ويشمل نطاق الخدمة الاستشارة ما قبل البيع، والدعم أثناء التشغيل، والصيانة الدورية طوال دورة حياة المنتج ما بعد البيع.
الأسئلة المتكررة
كيف أحصل على عرض سعر دقيق؟
قدِّم إلى شركة تونغدا مواصفات الحاوية الخاصة بك: السعة (٥ لتر، ١٠ لتر، ٢٠ لتر)، والشكل، والمادة (HDPE، PE، PP)، وكمية الإنتاج السنوي. وسيوصي فريق الهندسة بالنموذج المناسب من الآلات ويُصدِر عرض السعر.
ما المدة الزمنية اللازمة لتوريد آلة مخصصة؟
تتطلب التكوينات المخصصة عادةً نحو ٦٠ يوماً بعد دفع الدفعة المقدمة. أما الآلات المتوفرة في المخزون فتتيح شحناً أسرع. وتعتمد المدة الفعلية لإنتاج الآلة على درجة تعقيد التعديلات المطلوبة.
ما المواد البلاستيكية المتوافقة؟
هذه الآلة متوافقة مع مواد HDPE وPE وPP. وتُوصى مادة HDPE لحاويات الوقود والبراميل الصناعية نظراً لمقاومتها الكيميائية وصلابتها البنيوية.